


Sekarang terdapat banyak kilang pemprosesan kecil di pasaran, satu adalah untuk mengurangkan kos, dan satu lagi adalah kekurangan kakitangan teknikal.
Oleh itu, kebanyakan loji pemprosesan hanya mempunyai seorang juruteknik dan penyelenggaraan sambilan. Tidak dapat dielakkan bahawa masalah kecil berlaku dalam kehidupan seharian, tetapi juruteknik tidak mempunyai masa untuk menghubungi.
Walau bagaimanapun, mesin jahit rata akan mengalami masalah kecil seperti jarum skip dan putus benang dalam penggunaan biasa. Seterusnya, kami akan memperkenalkan secara ringkas kaedah pelarasan mesin rata dalam skipping jarum harian.

Kedudukan tinggi dan rendah palang jarum
Secara amnya, model jarum yang digunakan oleh mesin jahit rata untuk bahan sederhana dan tebal di kilang ialah DBX1, dan untuk bahan tebal ialah DPX5. Pada masa ini, status pelarasan ketinggian bar jarum adalah berdasarkan skala pada bar jarum,
Sebagai contoh, pada bulatan merah, garisan skala ketiga dari bawah ke atas adalah siram dengan bahagian bawah lengan bar jarum.
Pelarasan ketinggian bar jarum!
Buka panel kiri, dan laraskan bar jarum ke atas dan ke bawah serta ketinggiannya dengan skru merah (4).
Pemasaan jarum dan cangkuk berputar (pelarasan masa pengait benang)
|
|
|
|


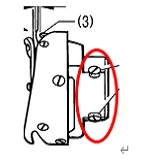
Putar roda tangan mesin untuk membuat bar jarum naik dari titik terendah ke atas, dan garis skala kedua pada bar jarum disiram dengan lengan bar jarum dari bawah ke atas (seperti yang ditunjukkan dalam Rajah 1). Pada masa ini, selaraskan hujung cangkuk berputar dengan garis tengah jarum (seperti yang ditunjukkan dalam Rajah 2),
Laraskan dengan dua skru pada bulatan merah (Gamb. 3).

Kekosongan antara jarum dan cangkuk berputar
Longgarkan skru 5, laraskan kelegaan antara jarum dan hujung cangkuk berputar di kiri dan kanan (jarak ialah 0-0.05mm), dan ketatkan skru 5.


